
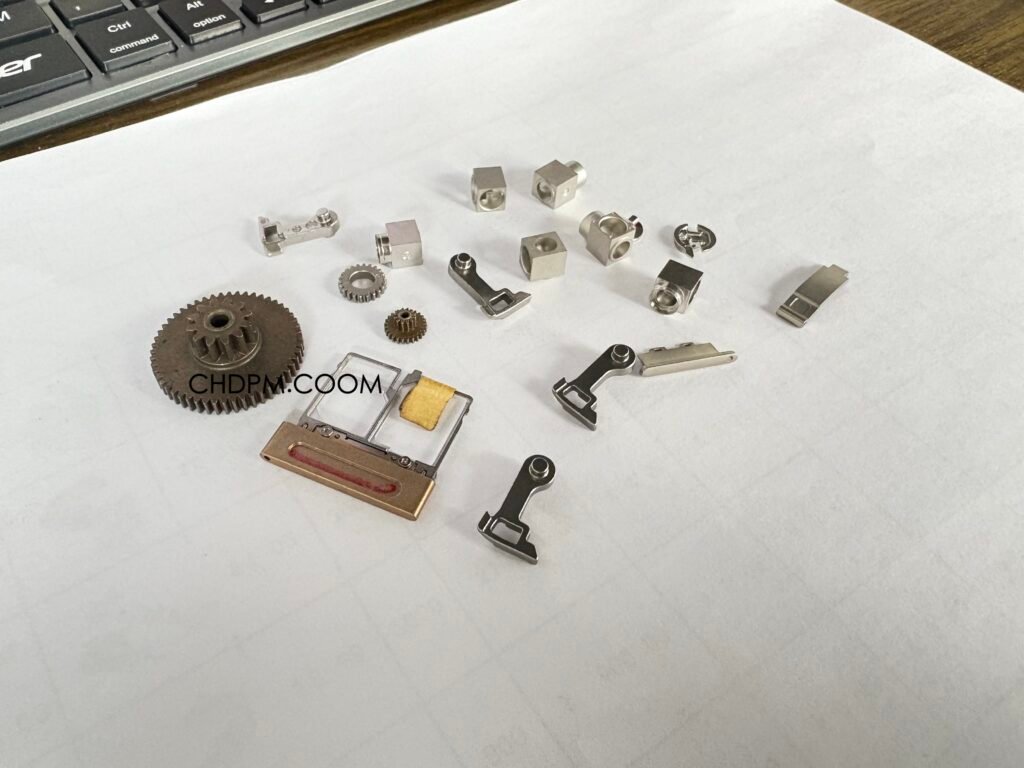
粉末冶金(Powder Metallurgy,PM)和金属注射成形(Metal Injection Molding,MIM)是两种重要的精密金属零件制造技术。两者都以金属粉末为基础,并通过烧结形成金属零件,但在成形方式、设计灵活性、生产成本和适用场景等方面存在明显区别。
对于制造商、产品设计工程师和采购人员而言,了解粉末冶金与 MIM 的区别,有助于为新产品选择合适的制造工艺。
从齿轮、轴套到微型机械零件和复杂电子产品零件,两种工艺都有各自的优势。具体选择取决于零件结构、材料要求、尺寸公差、生产数量以及整体制造成本。
1. 什么是粉末冶金(PM)?
粉末冶金是一种将金属粉末通过压制、烧结等工序转化为金属零件的制造技术。
在传统压制烧结粉末冶金工艺中,金属粉末首先被装入模具,并在高压下压制成具有一定形状的压坯。随后,压坯在受控气氛和适当温度下进行烧结,使金属颗粒之间形成结合,并获得所需的机械性能。
根据零件的具体要求,后续还可以进行整形、机加工、热处理、浸油或表面处理等工序。
粉末冶金的主要优势
适合大批量生产: 能够稳定地生产大量尺寸和形状一致的零件。
材料利用率较高: 与许多切削加工工艺相比,可以减少材料浪费。
适合多种齿轮结构: 广泛应用于齿轮、链轮、轴套及结构件。
可控制零件孔隙率: 适用于含油轴承等需要多孔结构的零件。
批量生产成本具有优势: 当产量足以摊销模具成本时,通常具有较好的经济性。
粉末冶金的典型应用
传统粉末冶金广泛应用于汽车零部件、工业机械、电动工具、齿轮、轴承、含油轴套以及其他结构金属零件。
其主要限制在于:传统单向压制通常更适合沿压制方向成形和脱模的结构。对于某些倒扣、侧向特征或复杂三维结构,可能需要更复杂的模具设计或额外的加工工序。
2. 什么是金属注射成形(MIM)?
金属注射成形是一种结合金属粉末与聚合物粘结剂的粉末成形技术。
首先,将细金属粉末与粘结剂混合,制成具有流动性的注射喂料。随后,通过注射成形设备将喂料注入精密模具,形成所需的零件形状。
成形后,需要通过脱脂工艺去除粘结剂,再将零件进行高温烧结,使金属颗粒结合并形成具有所需密度和性能的金属零件。
如果零件对尺寸精度、表面质量或特定机械性能有更高要求,还可以进一步进行机加工、整形或表面处理。
MIM 的主要优势
复杂三维结构成形: 适合制造传统粉末压制或 CNC 加工难以经济实现的复杂结构。
适用于微型精密零件: 特别适合尺寸较小、细节丰富的金属零件。
适合大批量生产: 可通过多腔模具提高生产效率和批次一致性。
材料选择范围较广: 根据喂料体系和工艺条件,可使用不锈钢、低合金钢及其他适合 MIM 工艺的金属材料。
减少后续机加工: 通过近净成形,可以减少部分材料切削和加工工序。
MIM 的典型应用
MIM 广泛应用于医疗器械、汽车机构件、电子产品、消费电子、精密锁具、微型齿轮、连接器,以及其他兼具复杂结构与大批量生产需求的零件。
需要注意的是,MIM 并不意味着所有零件都能一次成形后直接使用。它需要专用模具、喂料制备、脱脂和烧结等工艺支持。评估总体成本时,也必须考虑模具投入和工艺开发成本。
3. 粉末冶金与 MIM 的主要区别
尽管两种工艺都以金属粉末和烧结为基础,但不同的成形方法决定了它们各自的制造优势。
| 对比项目 | 传统粉末冶金 PM | 金属注射成形 MIM |
|---|---|---|
| 成形方式 | 金属粉末压制成形 | 金属粉末与粘结剂混合后注射成形 |
| 设计灵活性 | 更适合符合压制方向要求的结构 | 更适合复杂三维结构 |
| 常见零件尺寸 | 根据模具和设备,可覆盖小型至较大型零件 | 常用于小型及微型精密零件 |
| 模具与设备 | 压制模具及压机 | 注射模具、脱脂和烧结设备 |
| 材料利用率 | 通常较高 | 通常较高,但需考虑喂料及工艺损耗 |
| 适用产量 | 根据零件结构和模具投入,可适用于中高批量生产 | 对需要复杂结构且产量较大的零件尤其有吸引力 |
| 典型应用 | 齿轮、轴套、轴承、结构件 | 微型齿轮、复杂连杆、支架及电子产品零件 |
两种工艺没有绝对的优劣之分。
如果零件结构适合粉末压制,传统 PM 往往具有较好的生产经济性。当零件具有复杂三维结构,且传统 PM 受到压制方向或模具结构限制时,MIM 则可能更具优势。
实际成本、尺寸公差和产品性能,还取决于材料、零件几何形状、模具设计、烧结条件、检验要求及生产数量。
4. MIM 在折叠手机铰链中的应用:以 iPhone Duo 为例
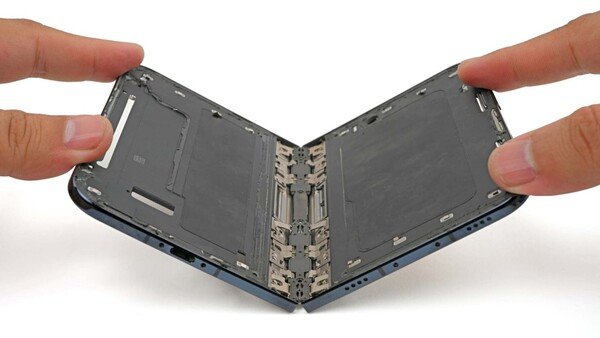
苹果首款可折叠手机iPhone Duo的拆解[Photo来源: iFixit]
折叠手机的发展,体现了消费电子行业对小型化、复杂结构和高可靠性精密金属零件日益增长的需求。
手机铰链需要协调多个活动零件,同时保持准确的配合关系、顺畅的开合动作和足够的结构强度。其内部可能包含微型齿轮、连杆、凸轮、滑块及支撑结构等零件。
Apple 的 iPhone Duo 可以作为先进制造技术在消费电子领域应用的一个案例。根据 Apple 官方产品介绍,其铰链包含超过 100 个零件,并采用金属 3D 打印技术制造钛合金铰链盖。
这里需要区分不同的制造工艺。金属增材制造已经被确认用于钛合金铰链盖;与此同时,行业报道也指出,MIM 是折叠手机铰链中复杂精密零件的重要制造工艺之一。不过,Apple 并未公开确认 iPhone Duo 铰链内部的所有零件都采用 MIM 制造。
为什么 MIM 适合折叠手机的部分精密零件?
MIM 可以将多个复杂的几何特征整合到一个小型金属零件中。当产品设计需要紧凑结构、复杂机械动作和稳定的大批量生产时,这项能力尤其有价值。
MIM 的潜在优势包括:
将多个几何特征整合到单个零件中。
制造复杂的微型连杆、凸轮及其他机械零件。
通过专用模具支持大批量、一致性较高的生产。
在设计允许的情况下,减少独立加工工序和零件装配数量。
根据强度、耐磨性及耐腐蚀性要求,选择合适的金属材料体系。
不过,MIM 并不能自动消除所有后续加工需求。对于关键尺寸、配合表面及易磨损部位,仍然需要在产品设计和工艺开发阶段进行评估。
更重要的是,先进消费电子产品通常依赖多种制造技术协同完成,而不是只使用一种工艺。
5. 如何选择粉末冶金 PM 或 MIM?
选择粉末冶金还是金属注射成形,应首先考虑零件的功能要求,而不是单纯追求某一种制造技术。
以下情况可以优先考虑传统 PM
零件结构适合粉末压制成形。
产品属于齿轮、轴套、轴承或结构件。
生产数量足以发挥专用压制模具的经济性。
产品需要可控孔隙率或浸油功能。
目标尺寸和机械性能能够通过传统 PM 经济地实现。
以下情况可以优先考虑 MIM
零件具有复杂的三维几何结构。
需要在一个小型零件上集成多个结构特征。
传统 PM 受到压制方向或模具复杂程度的限制。
CNC 加工需要去除大量材料或进行多道加工工序。
产品产量足以覆盖注射模具及工艺开发的投入。
对于部分零件,也可以考虑组合制造方案。例如,先通过传统 PM 或 MIM 制造主要结构,再进行机加工、整形、热处理或表面处理,以满足特定的功能要求。
通过合理的可制造性设计评估(Design for Manufacturing,DFM),可以更有效地确定适合项目的制造方案。
6. 我们的 MIM 精密金属零件制造能力
Conclusion
我们工厂具备金属注射成形(MIM)精密零件制造工艺,可为需要复杂结构和稳定批量生产的金属零件项目提供制造支持。
MIM 技术能够帮助制造具有复杂几何特征的金属零件,适用于对结构设计、尺寸一致性及批量生产效率有较高要求的应用。
在评估新项目时,我们重点关注以下内容:
产品工程图纸及三维 CAD 模型。
材料牌号和机械性能要求。
关键尺寸及公差要求。
表面粗糙度和后处理需求。
年度需求量及模具投入。
检验标准与质量控制要求。
每个零件都有不同的结构和性能要求。因此,我们建议在选择制造工艺前,综合评估产品几何形状、实际应用、质量要求和预期产量。
无论项目需要传统粉末冶金还是 MIM,核心目标都是找到能够兼顾产品性能、可制造性、生产一致性和总体成本的制造方案。
正在寻找复杂精密金属零件的制造解决方案?欢迎联系我们,提供产品图纸、材料要求和生产需求,以便进一步评估合适的制造工艺。
结论
粉末冶金与金属注射成形都以金属粉末和烧结为基础,但不同的成形方式赋予了两种工艺不同的优势。
传统 PM 适用于许多齿轮、轴套、轴承及符合压制成形要求的结构件。MIM 则更适合复杂三维结构和微型精密金属零件,尤其是在生产数量足以覆盖模具投入的情况下。
了解两种工艺的区别,可以帮助制造商更好地进行产品设计、制造工艺选择和长期生产成本控制。
真正合适的制造工艺,不只是能够生产出零件的工艺,更应该是在满足技术要求的同时,兼顾生产效率、产品质量和商业可行性的解决方案。